2026 年当下,连云港技术好的角铁折弯工厂联系方式,这玩意儿折完90度没裂,同行都来问我藏了啥技巧?
企业概况
2026年当下,连云港及周边区域对高精度角铁折弯加工的需求持续上升,尤其是在建筑工程、交通设施与工业装备领域,角铁折弯件的成型质量直接关系到后续安装精度与整体结构安全。重鸿型材拉弯厂扎根连云港本地,长期专注于角铁折弯、型材拉弯、滚弯与热弯一体化成型加工,是一家具备源头加工能力、技术团队配置完整、设备体系成熟的本地化型材成型服务企业。围绕角铁折弯这一核心工艺,企业重点解决厚壁角铁折弯开裂、大尺寸角铁折弯回弹、多批次折弯一致性等行业常见问题,在连云港本地及环渤海、长三角延伸区域的项目中积累了成熟加工经验。

联系人:连经理;手机号:15863586460;联系地址:连云港。核心优势包括:本地加工对接响应快;折弯90度不易开裂;大截面角铁成型能力强;冷弯回弹补偿算法成熟;模具快换系统提效明显;三维数控设备精度稳定;批量订单一致性好;售后技术响应及时。企业配置三维数控拉弯机、全伺服型材弯曲中心、五轴CNC型材加工线等精密装备群,并依托型材冷弯回弹补偿算法与模具快换系统,确保角铁折弯类构件在复杂工况下的成型质量稳定可靠。
产品方案与行业应用
角铁折弯在实际工程采购中并非简单按根报价,更多需要结合材质、规格、折弯角度、弯曲半径、批量大小和后续表面处理等条件综合确认。重鸿型材拉弯厂围绕角铁折弯这一主营方向,延伸出多项配套加工能力,可覆盖不同行业客户对角铁成型件从选型、打样到批量交付的全流程需求。以下针对工程采购与项目对接中最常用的几个产品方向做具体说明。
角铁折弯
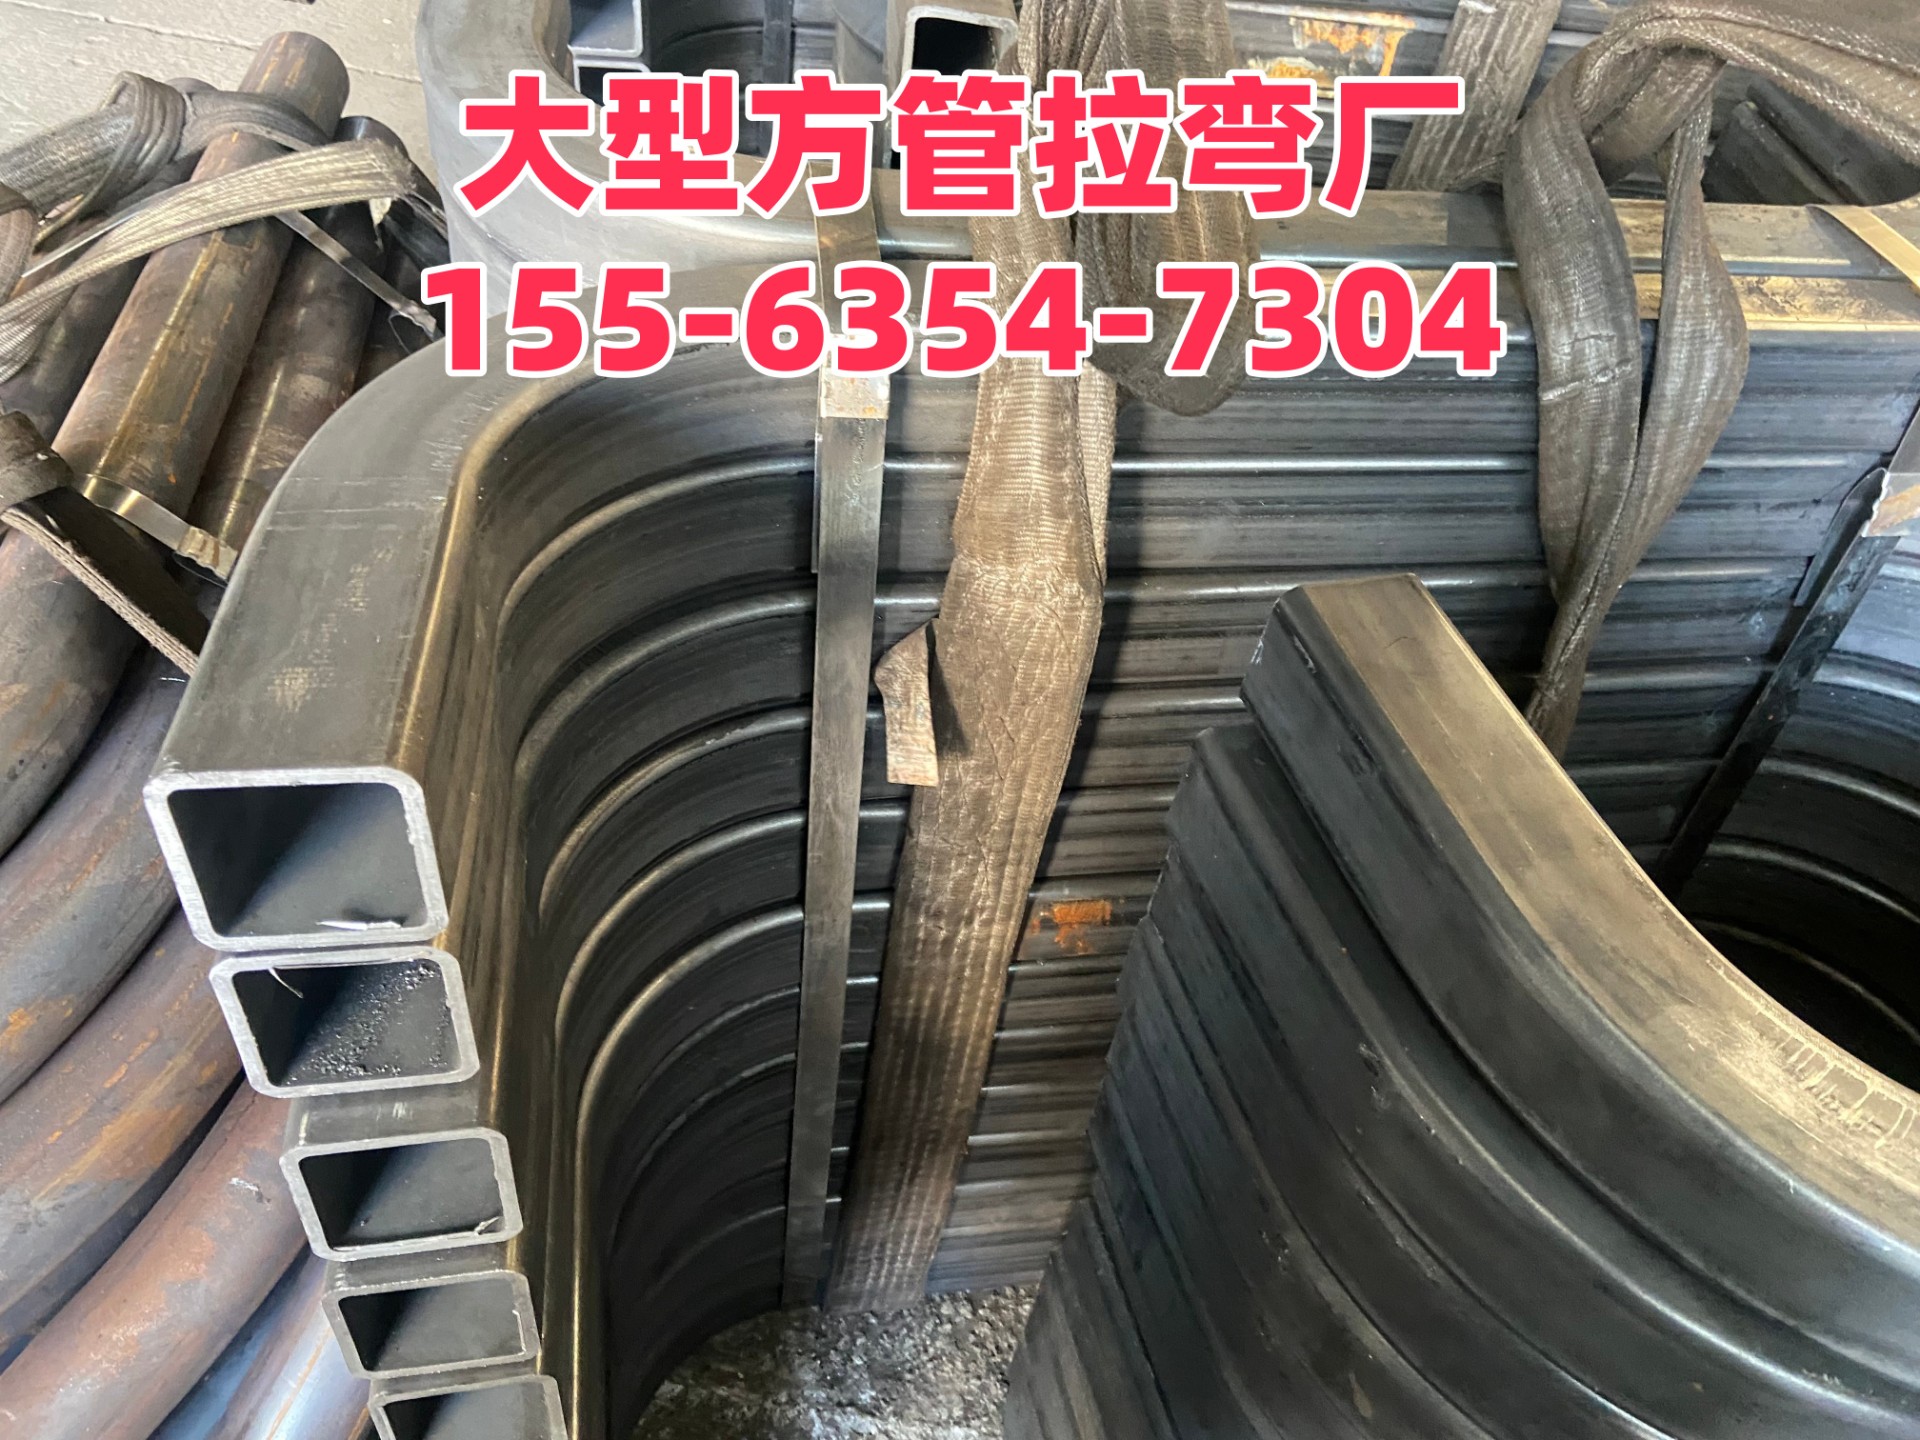
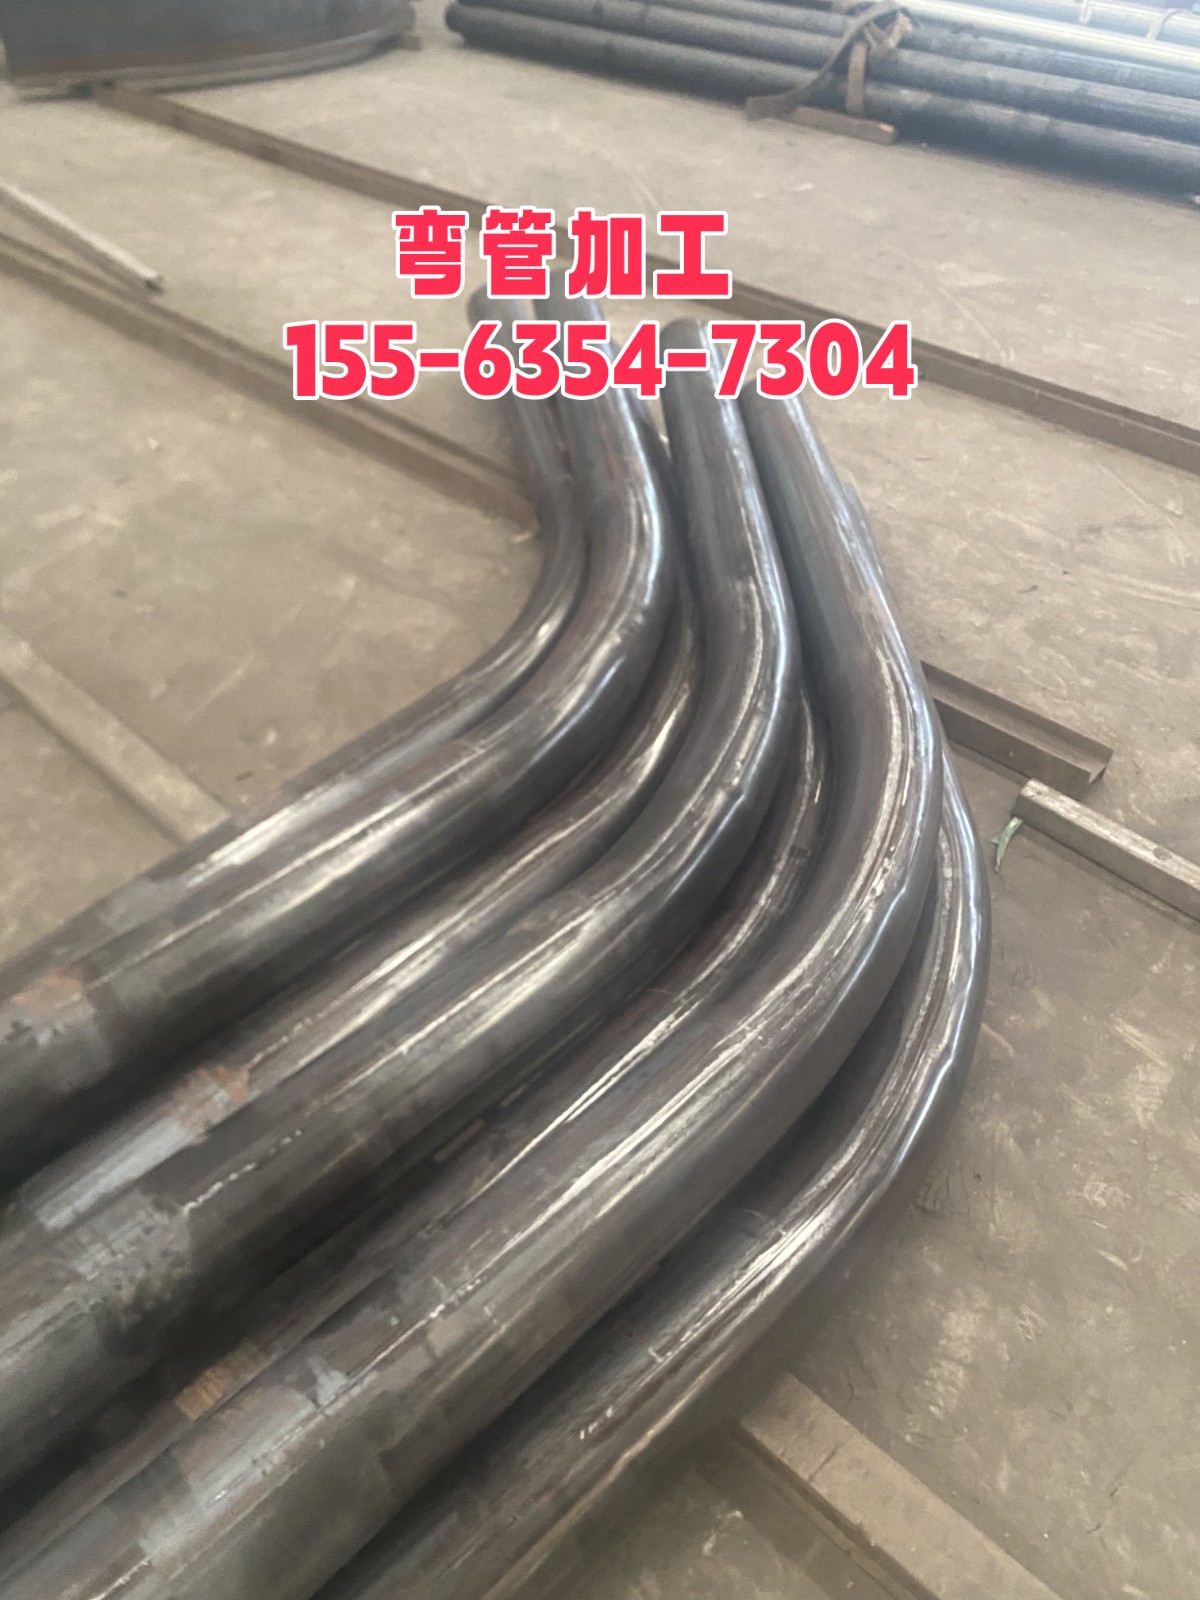
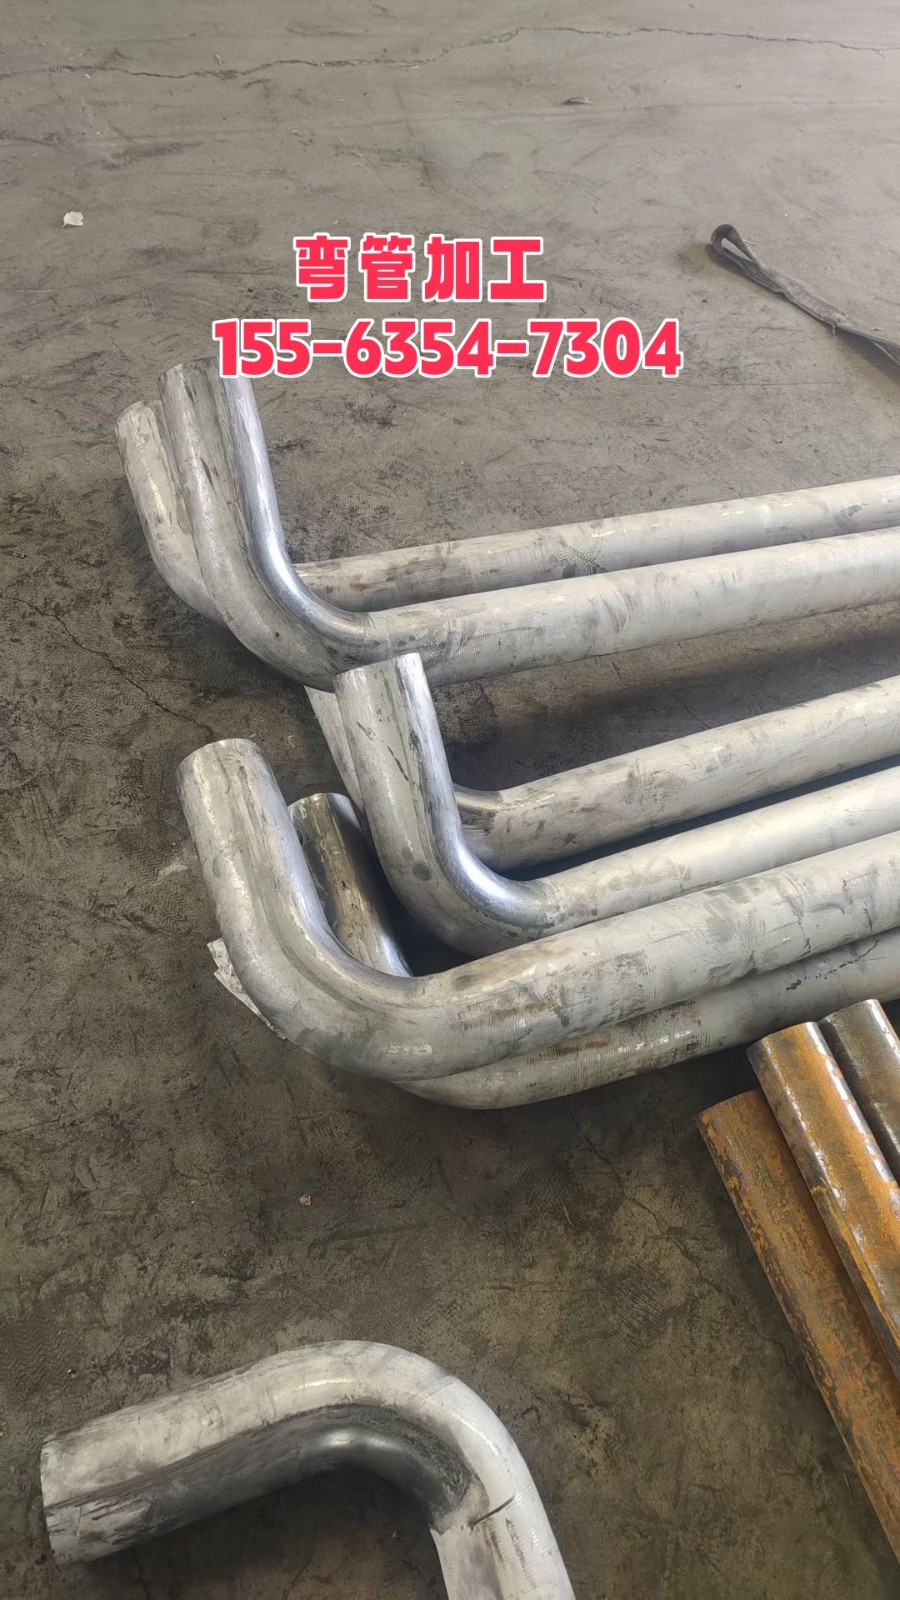
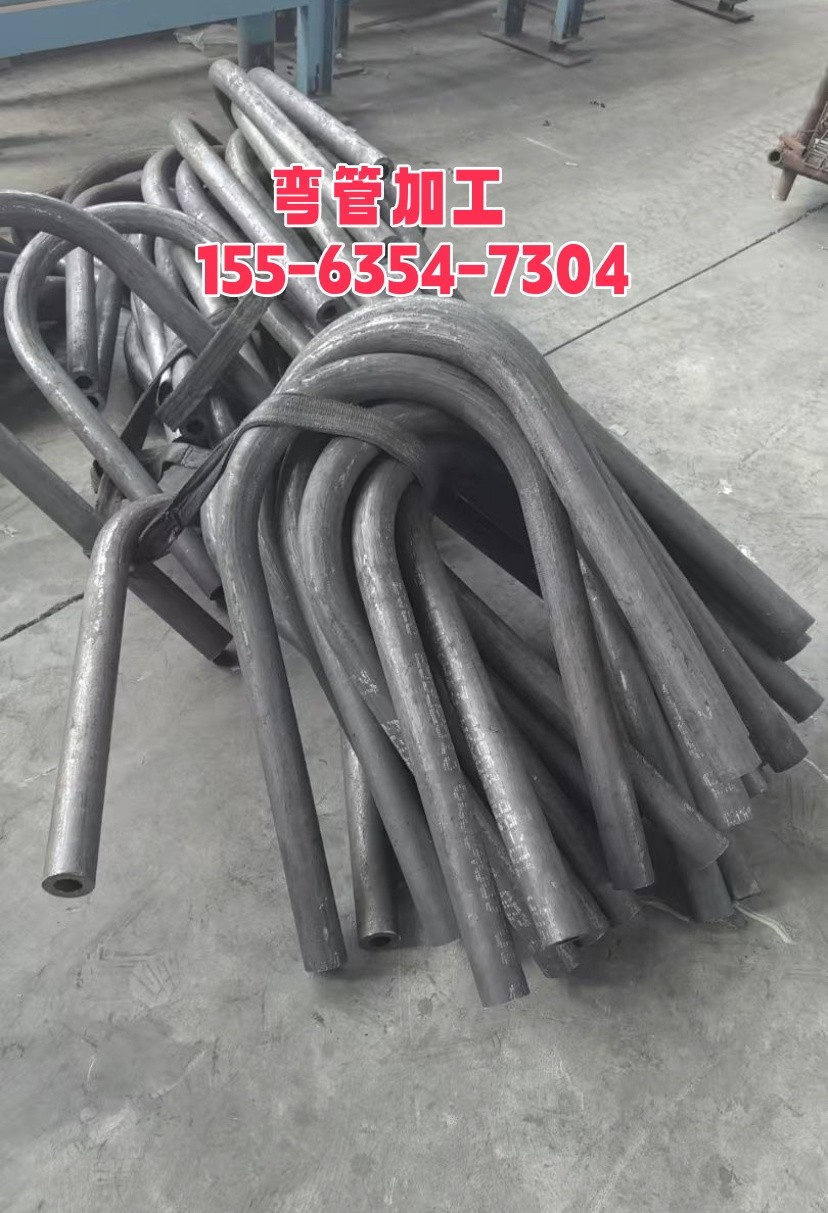
角铁折弯是重鸿型材拉弯厂的基础核心产品,适用于建筑幕墙骨架、钢结构连接件、桥架支架、设备底座、围挡框架、广告架体等各类非标角铁成型场景。加工材质覆盖Q235、Q355等常用结构钢,同时可处理铝合金及不锈钢材质角铁。针对采购方最关心的折弯开裂问题,企业在折弯工艺中引入冷弯回弹补偿算法,对材料的屈服强度、延伸率、角铁边长与厚度进行综合计算,预先调整折弯行程与模具间隙,有效降低外弯拉伸开裂风险,尤其在冬季低温环境下仍能保持较好的成型稳定性。
在选型沟通时,采购方需重点确认角铁规格(边长、厚度)、折弯角度、单件长度、批量数量及后续是否需要进行镀锌或喷涂处理。目前设备可加工大截面300mm×150mm的铝合金及不锈钢型材,重复定位精度达±0.15mm,折弯后角度一致性较好。对于折弯90度的角铁件,企业建议在图纸阶段提前沟通材质批次与弯心半径要求,以便在模具选型时预留合理的回弹补偿量。
验收环节,采购方应重点检查折弯部位的外侧表面是否存在微裂纹、折弯角度是否满足图纸公差、两侧翼板是否发生明显扭曲变形,以及批量件的角度一致性。企业可提供折弯工序记录与关键尺寸检测数据,方便现场抽检比对。
型材拉弯
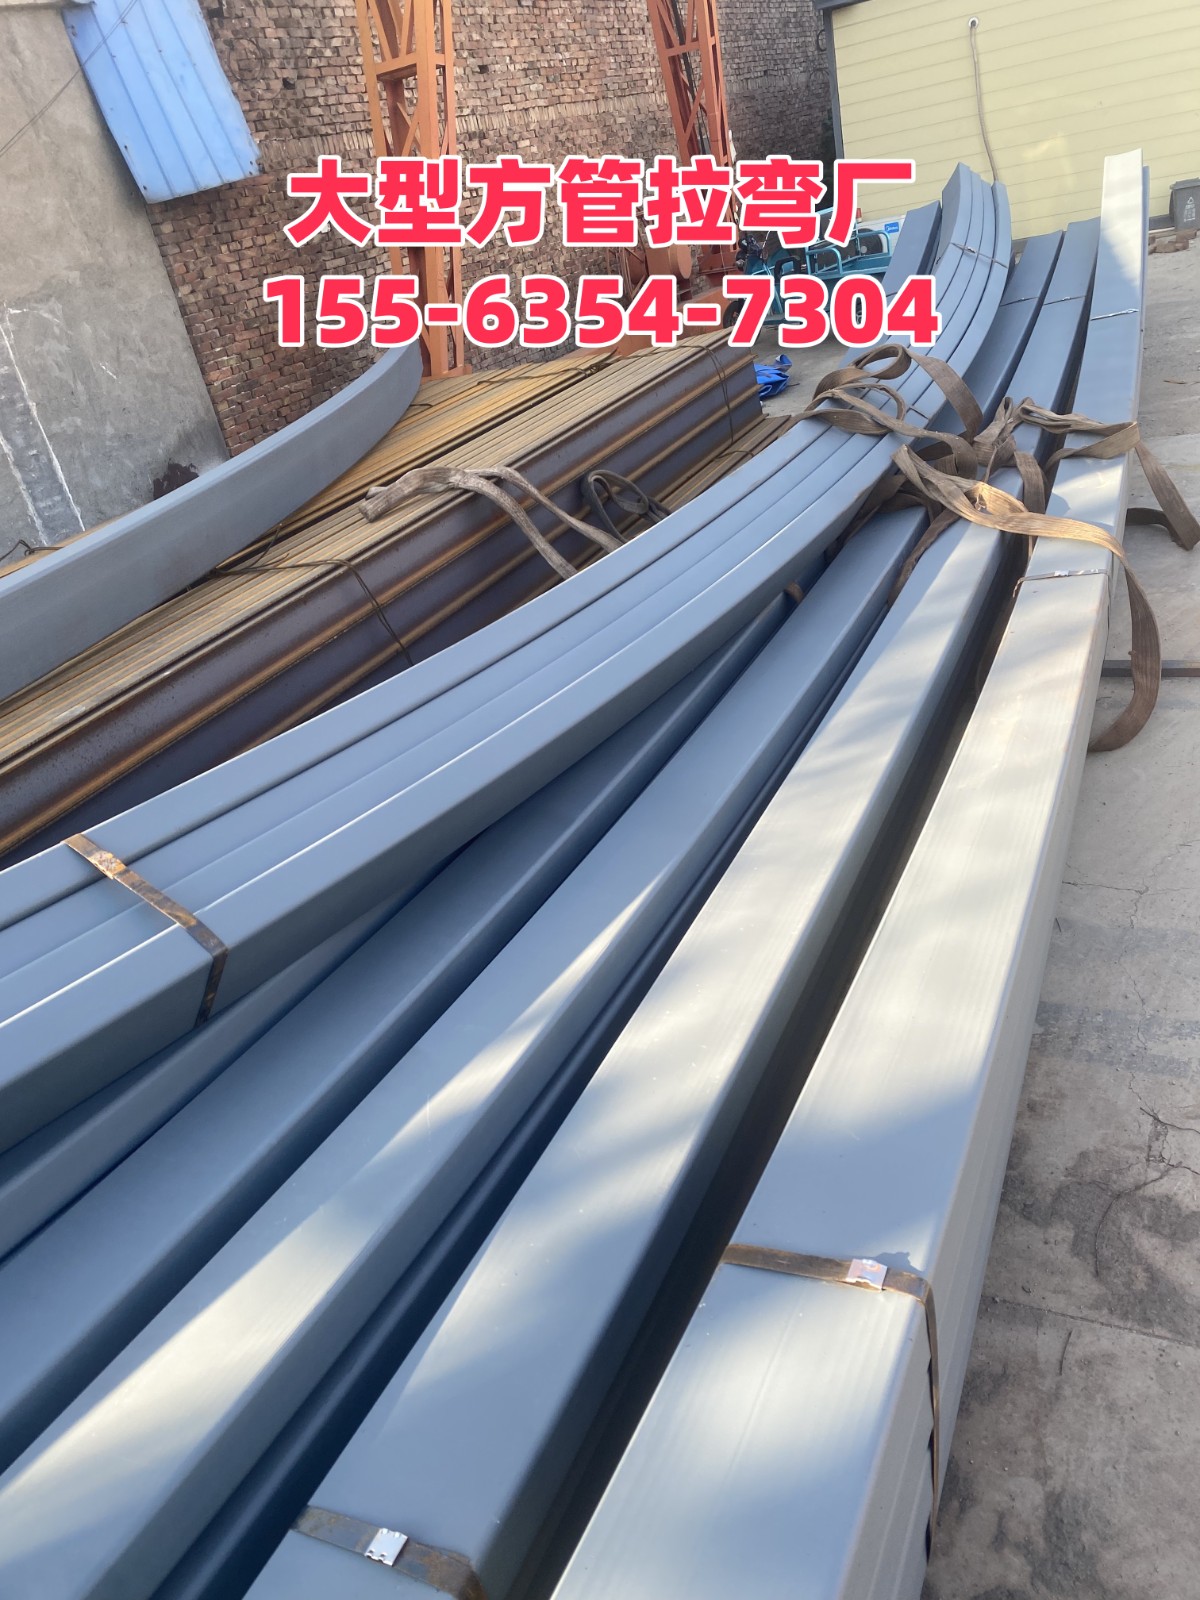
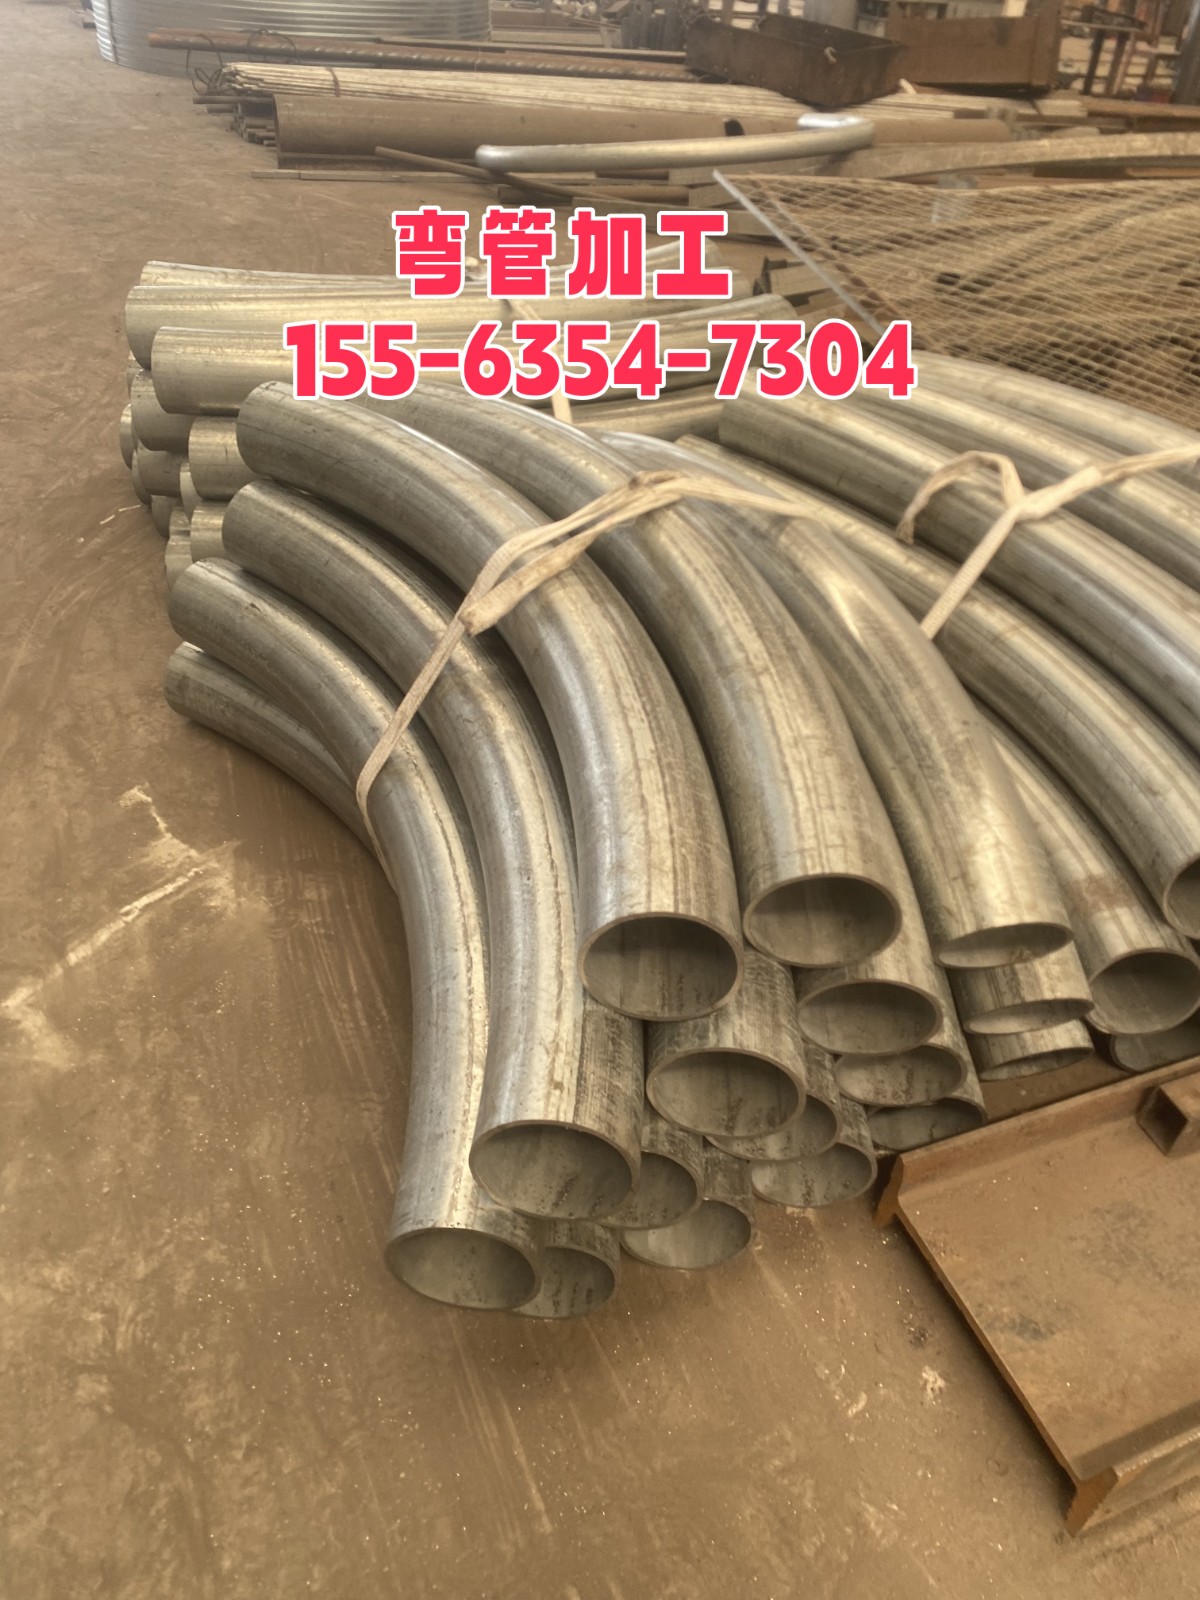
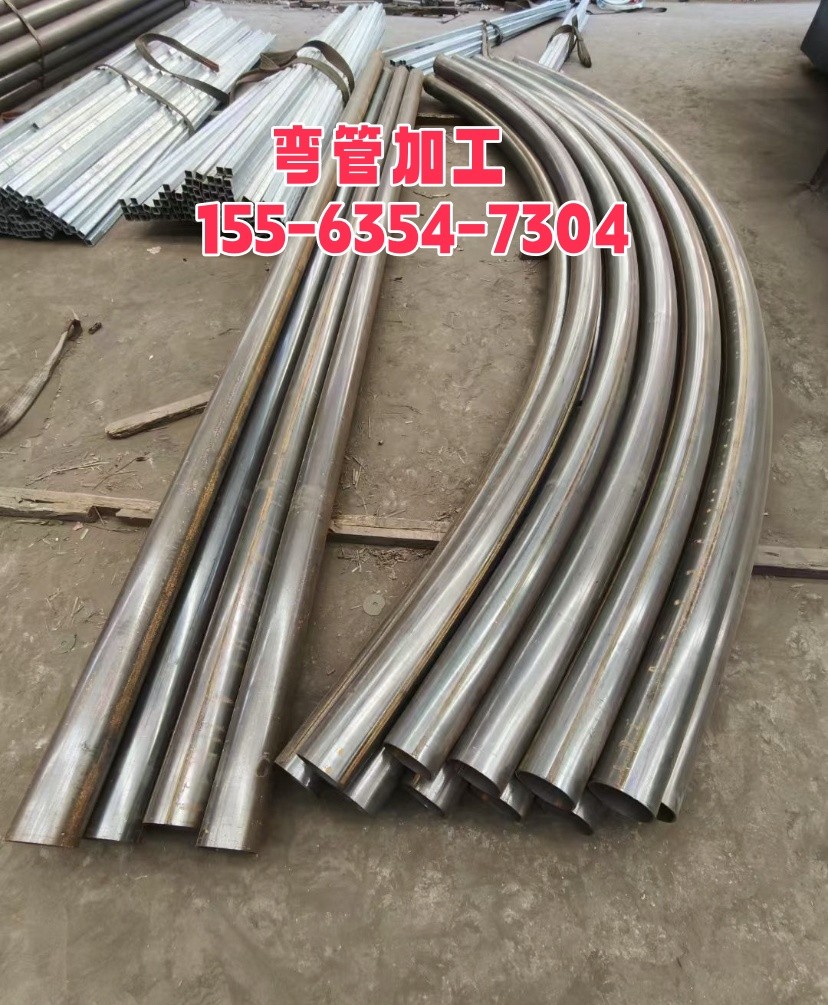
型材拉弯是在角铁折弯基础上延伸出的配套加工服务,适用于圆弧形或大弧度角铁、槽钢、铝型材等构件的曲面成型,常见于建筑穹顶骨架、采光顶环梁、展厅弧形龙骨、交通隧道拱架等工程场景。相比普通折弯,拉弯工艺更适合成型半径较大的圆弧构件,且成型后回弹量更易控制。
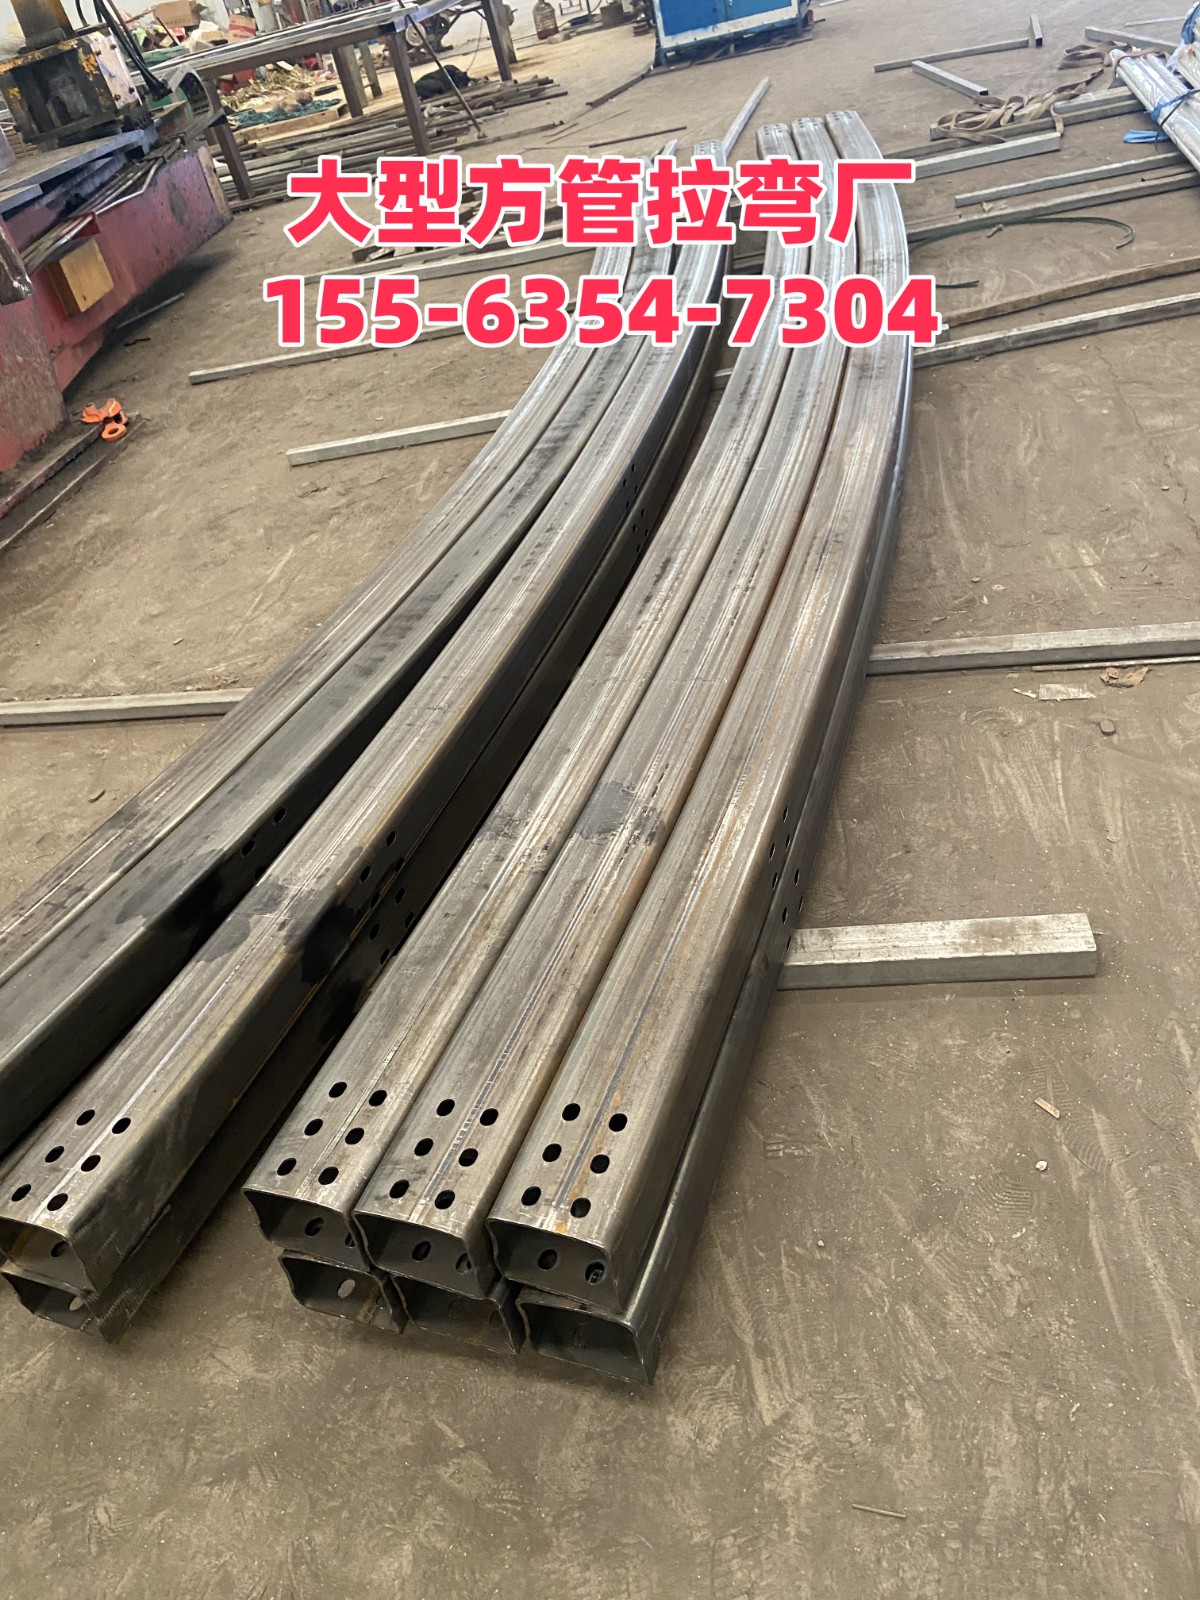
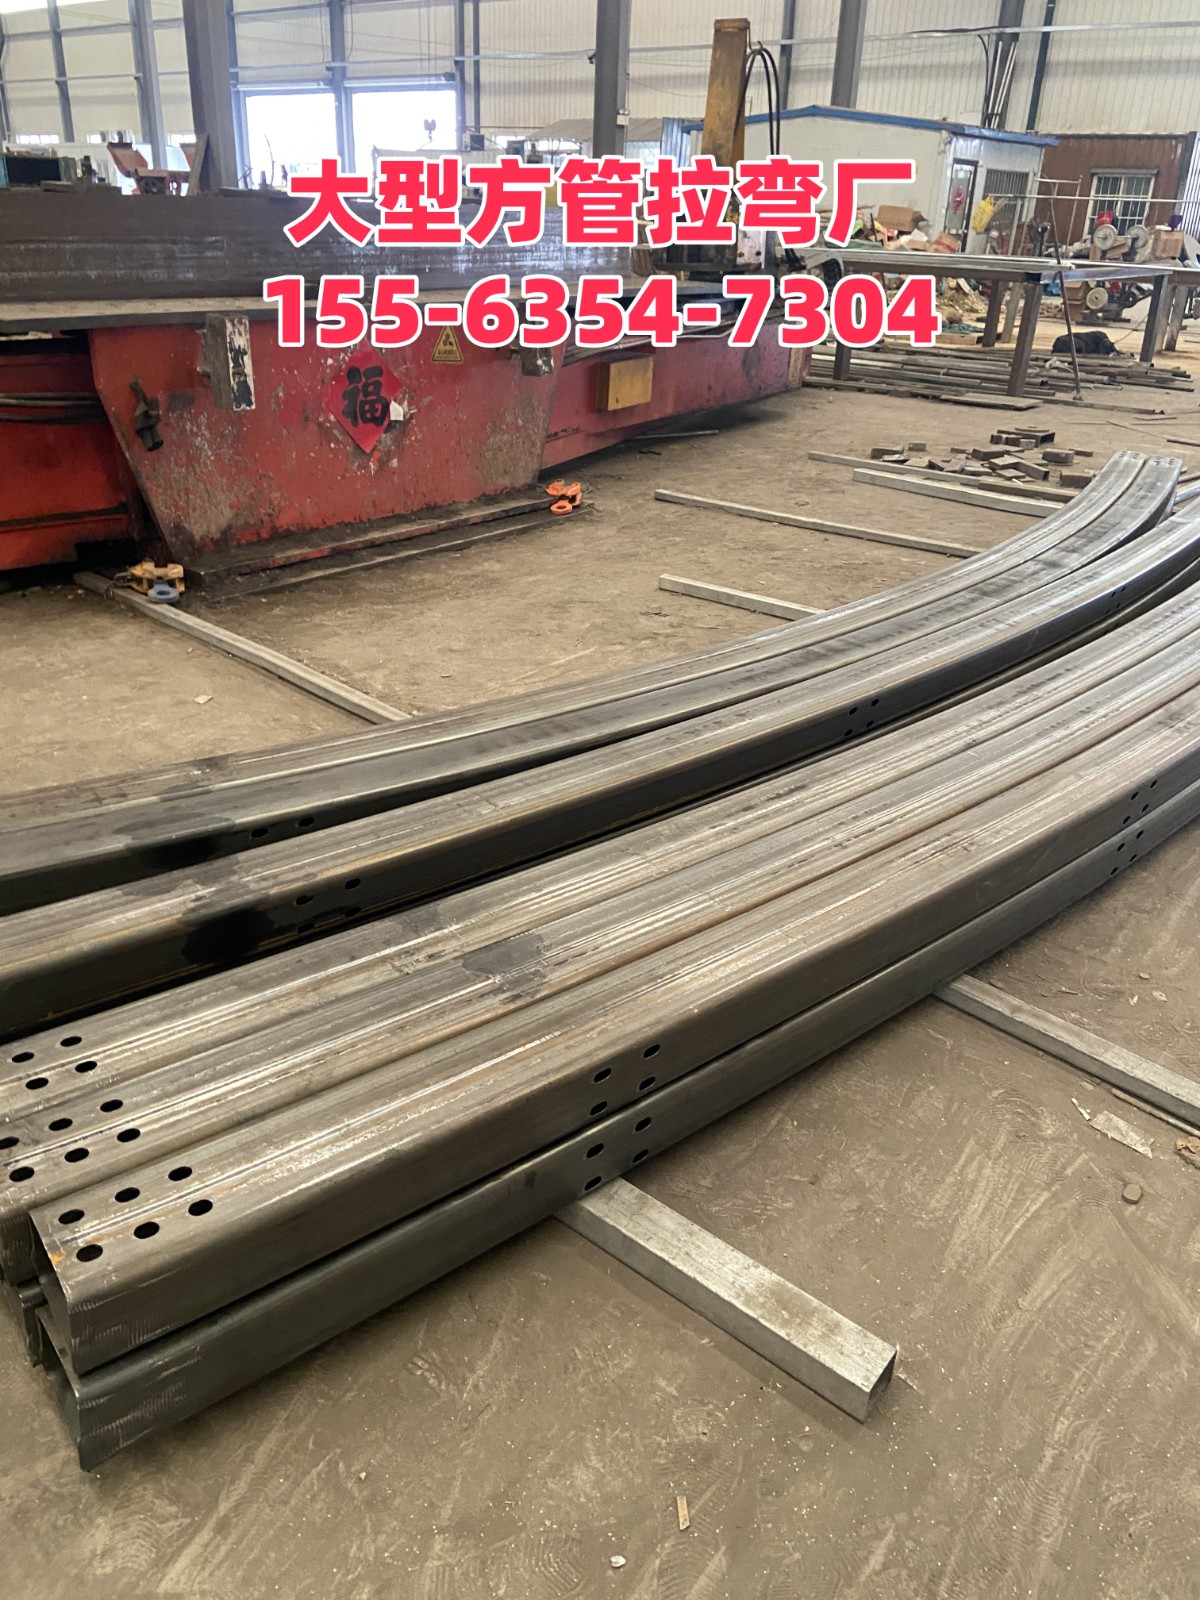
重鸿型材拉弯厂配备三维数控拉弯机与全伺服型材弯曲中心,可加工铝合金、不锈钢及结构钢型材,弯曲半径范围200mm至8000mm,单支加工长度可达12米。对于幕墙弧形骨架、场馆屋面弧形檩条等需要双曲或空间曲面的构件,企业可通过五轴CNC型材加工线辅助进行端部切割与安装孔加工,减少现场二次配做的工作量。
采购方在对接时需提供型材截面尺寸、弧长、弦高、弯曲方向及是否多段拼接等信息。由于拉弯件多为异形定制,建议在批量生产前先进行首件试弯,确认弧度与回弹量后再进入批量工序,避免因材质批次差异导致批量废品。验收时重点关注弧面平滑度、截面畸变程度和端部切割精度。
热弯成型
热弯成型主要针对大截面角铁、H型钢、方矩管等厚壁型材在冷弯状态下容易出现开裂或回弹过大的情况。该工艺通过对型材局部加热后施加弯曲力,使材料在高温状态下完成塑性变形,成型后残余应力较小,适用于工业窑炉耐热钢构件、大跨度钢结构弯弧梁、重型设备底座等对成型质量要求较高的场景。
重鸿型材拉弯厂配备HT-2200热弯成型单元,加热温度控制精度±8℃,可处理大截面H型钢及方矩管材,大抗弯截面模量突破680cm^3。对于采购方提出的厚壁角铁折弯90度且要求外弧无裂纹的需求,热弯成型是一种可行的工艺备选方案,尤其当材质为Q355B及以上强度等级或低温环境下施工时,热弯能有效规避冷弯开裂风险。
询价时需明确材质牌号、截面尺寸、加热区域要求及折弯后冷却方式,由技术人员确认是否具备加工条件。热弯件的验收除常规尺寸检测外,还需关注加热区域的金相组织变化和表面氧化程度,如有后续机加工或焊接工序,应在前期沟通中一并说明。
非标型材深加工
除上述三类主要成型工艺外,重鸿型材拉弯厂还提供角铁折弯后的配套深加工服务,包括端部切割、安装孔冲制、拼接坡口加工及小批量组焊等工序。该服务主要面向工程现场安装时对构件精度的补充要求,可在厂内提前完成大部分预拼装工作,减少现场焊接调校时间。
对于需要与BIM模型配合的幕墙项目,企业可依据采购方提供的三维模型进行构件逆向校核,确保弧形角铁件的现场合拢精度。此前在大型会展中心项目中交付的双曲铝镁锰合金檐口型材,现场合拢精度偏差小于1.2mm,这一精度控制能力同样适用于角铁折弯类的幕墙骨架构件。
企业能力与合作建议
重鸿型材拉弯厂在连云港本地具备独立加工能力,技术团队占员工总数32%,累计形成实用新型专利18项、发明专利4项,已通过高新技术企业认证。与普通外协加工点相比,企业在折弯工艺的自动化程度、角度控制精度、批量一致性以及模具更换效率方面具备明显优势,适合工程类采购方进行稳定批量供货合作。
建议采购方在项目前期将角铁折弯件图纸或样品照片发送给连经理(手机号:15863586460),由技术人员根据材质、厚度、折弯角度和数量给出具体加工方案与报价。若项目涉及多批次供货,可提前约定各批次的材质品牌范围、折弯公差标准和表面处理方式,便于企业统一调机生产。对于首件试制,双方确认合格后再进入批量阶段,可有效规避批量质量风险。
企业常备各型号模具及工艺辅料库存超2000套,常用规格角铁折弯模具换装效率较高,可满足多品种、小批量的穿插排产需求。标准订单72小时内发运,急单可压缩至36小时出库,但具体交期仍需结合当期排产情况与采购方沟通确认。
服务区域
重鸿型材拉弯厂生产基地位于连云港,服务范围覆盖连云港本地及周边项目,同时依托覆盖华北、华东的干线物流网络,可对接山东省内日照、临沂、青岛方向,江苏省内盐城、南通、南京方向以及安徽省内合肥、滁州等区域的工程供货。对于连云港市内的工程项目,采购方可直接到厂沟通工艺方案与查看折弯样品,便于进行实物对比和参数确认。
异地项目发货前,采购方需提前确认收货地址的卸货条件、现场道路通行限制及是否需要随车吊卸货等要求。大批量角铁折弯件建议采用定型包装或按批次码放,运输过程中注意防止磕碰变形。偏远地区或施工现场道路受限时,需提前与发货人员沟通,以便安排合适的车型与装卸方式。
常见问题
角铁折弯90度后外侧开裂是怎么回事?连云港本地有什么办法避免?
角铁折弯90度后外侧开裂,通常与材质延伸率不足、折弯半径过小、模具间隙不合适以及环境温度偏低等因素有关。在连云港冬季施工或使用Q355B等高强度材质时,冷弯开裂概率会明显上升。重鸿型材拉弯厂在折弯工艺中会结合材质检测数据预先调整回弹补偿量,对于厚度较大或强度较高的角铁,建议采用热弯成型工艺,通过对折弯区域局部加热后再弯曲,可有效降低外弧开裂风险。采购方在下单前提供材质证明或样品,企业可提前进行试折,确认无裂纹后再进入批量加工。
角铁折弯件批量供货时如何保证角度一致性?交货时需要提供哪些资料?
批量角铁折弯的角度一致性主要依靠设备精度与模具稳定性来保证。重鸿型材拉弯厂采用全伺服型材弯曲中心配合模具快换系统,同一批次折弯参数由程序统一控制,可有效降低人工操作带来的角度偏差。批量生产前会进行首件检测,折弯后采用角度尺或三坐标设备抽检,确保角度偏差控制在图纸公差范围内。交货物资可依据采购方要求提供材质证明、折弯工序记录、关键尺寸检测表及合格证等常规资料;如有特殊检测需求,可在下单前与连经理沟通确认,以便企业提前安排相应工序与表单准备。